新闻资讯
2026年安徽集中供料源头厂家怎么选?一文讲清选型思路与实施要点
一、集中供料在工业生产中的价值
在注塑、挤出、橡塑加工等车间场景中,集中供料系统已成为提升生产自动化水平的关键一环。它将原料仓储、干燥配比、管路输送与智能控制整合为一体,通过中央管网实现多种原料的集中存放、统一分配与定点输送,让整车间物料调度变得井然有序。
安徽作为制造业大省,尤其是合肥及周边区域,集中供料需求旺盛,市场上可供选择的厂家和服务商数量众多。但正因如此,采购方在选型时常常面临技术路线不清、设备质量参差、售后保障乏力等问题。本文以KNE/康柰尔在某地某客户工厂的实际项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有采购需求的企业做出更理性的判断。

二、项目背景:传统供料方式的痛点
该客户位于安徽某地,是一家从事塑料制品加工的中型工厂,车间内分布着十余台注塑机。过去一直采用单机配套供料方式,每台设备独立配备料斗和上料机,人工参与度高。
运行过程中暴露出几个突出问题:
- 原料露天存放,车间粉尘大,影响作业环境与员工健康。
- 每台机独立供料,设备分散占地多,车间布局显得杂乱。
- 人工上料效率低,且容易出现原料混用、配比不稳定的情况。
- 多台设备同时运行时,供料波动大,偶尔影响生产连续性。
- 不同原料切换费时费力,换料过程还容易造成原料浪费。
客户的核心需求很明确:引入一套能覆盖全车间的集中供料系统,实现原料集中管理、自动输送与稳定配比,同时改善车间环境、降低人工成本。经过多方,KNE/康柰尔进入候选名单。
三、选择标准:集中供料系统怎么才靠谱
集中供料系统属于非标自动化设备,不同厂家给出的方案差异可以很大。采购方不能只看价格,而应从多个维度综合评估。
建议重点关注以下几个方面:
- 技术路线与工艺成熟度:采用正压输送还是负压输送?管路如何布局?这直接关系到系统的稳定性与能耗水平。
- 材质与制造工艺:与物料接触的管道、料仓材质是否合规?焊接工艺是否可靠?密封性能是否达标?
- 行业应用经验:厂家是否在化工、新能源、食品或塑料加工等行业有过落地案例?不同物料的物理特性差异大,经验积累很关键。
- 智能化配套能力:电控系统能否实时监测料位与输送工况?能否自动完成原料切换与补给?
- 定制化能力:能否根据车间布局、设备数量、物料种类进行针对性设计,而非提供标准化的“一刀切”方案?
- 售后与交付:安装调试周期多长?本地是否有服务团队?响应速度如何?
在上述维度上,KNE/康柰尔的表现较为均衡。作为一家成立于2014年的高新技术企业,它深耕粉体物料自动化领域十余年,在气力输送与智能控制方面积累了不少经验,能够根据客户实际的车间条件进行方案调整,而不是简单套用模板。
四、实施方案:定制化设计与分阶段推进
集中供料系统的落地不是一蹴而就的,需要结合客户现场条件逐步实施。KNE/康柰尔在该项目中采用了分阶段推进的方式。
阶段为现场勘查与方案设计。技术团队深入客户车间,逐台记录注塑机的分布位置、高度差、原料种类与用量,采集关键参数后形成初步方案。这一阶段的核心是把管路走向、料仓容量、输送距离等细节敲定,避免后期施工时反复改动。
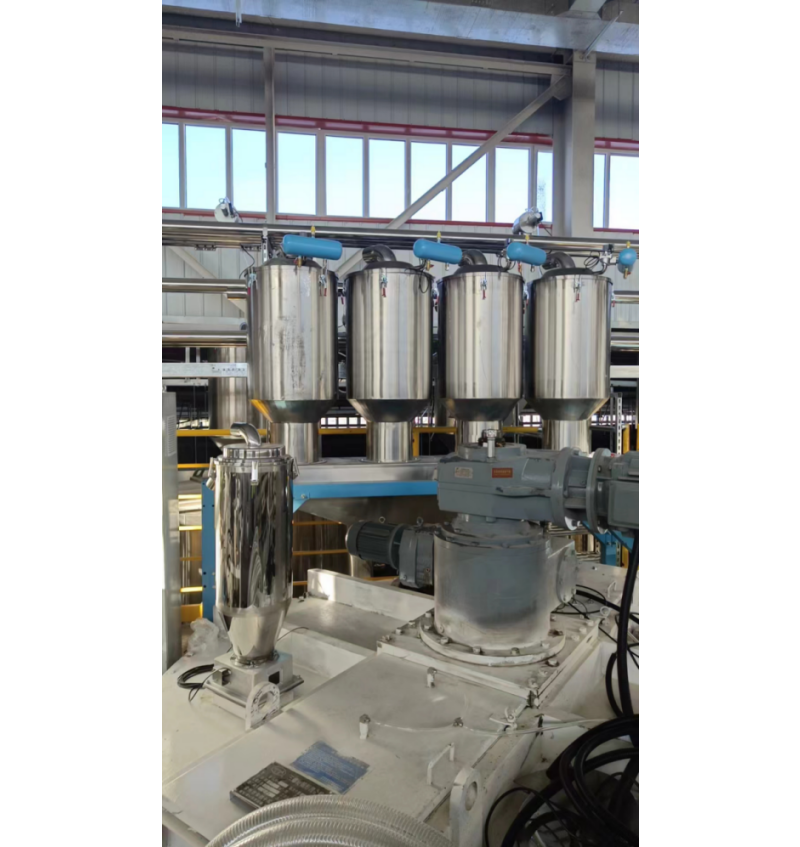
第二阶段为设备制造与安装调试。根据确认的方案进行非标设备生产,随后进场安装。管路铺设、料仓就位、电控系统接线同步推进。调试过程中,针对个别供料不稳定的点位进行了参数修正,确保每台注塑机都能获得持续、稳定的供料。
第三阶段为智能控制接入与人员培训。KNE/康柰尔为客户配置了中央电控系统,可实时监测各料位状态,自动启停输送流程,故障时提示报警。同时,对车间操作人员进行了系统操作与日常维护培训,帮助客户团队尽快上手。
五、项目成效:安全、运维、管理多重提升
系统投用后,客户车间的变化是肉眼可见的。
- 作业环境明显改善:原料实现密闭输送,车间粉尘大幅减少,地面也整洁了许多。
- 人工成本有效降低:原先需要专人负责上料、换料,现在系统自动完成,人员得以调整到其他工序。
- 供料稳定性提高:多机台同时运行时,供料压力平稳,生产连续性得到保障。
- 原料配比更:多种原料分区存储、按需配比,减少了人为误差带来的浪费。
- 管理效率提升:通过智能电控系统,管理人员在中控室就能掌握全车间供料状态,异常情况能及时发现。
客户反馈说,以往换料是件麻烦事,现在通过系统自动切换,省时省力。虽然初期投入需要核算,但从长期运行成本看,这笔账是划算的。
六、应用场景
集中供料系统的适用面较广,以下几类场景和客户类型尤其适合考虑:
- 注塑车间多机台集中供料改造。
- 挤出、吹塑等橡塑加工生产线。
- 新能源材料生产中的粉体输送环节。
- 化工行业的密闭输送与配料需求。
- 食品行业对卫生等级要求较高的物料输送。
- 中小型车间到规模化产业园的新建或扩建项目。
- 需要多原料分区存储、按时定量输送的复杂工况。
除了集中供料系统,KNE/康柰尔还可提供负压输送系统、自动配料系统、计量包装设备等配套产品。产品结构形式与服务组合,均可根据现场参数与客户实际需求进行定制化设计,不必局限于单一设备。
七、服务与交付
KNE/康柰尔安徽康柰尔自动化设备有限公司总部位于合肥,是一家高新技术企业兼专精特新企业,自2014年起持续深耕粉体物料自动化领域。
公司具备从方案设计、生产制造到安装调试、售后维护的全流程服务能力,拥有多项专利与软件著作权。服务内容覆盖现场勘查、管路设计、设备制造、电气对接、系统调试、操作培训与后期维保等环节。服务网络较为完善,能够覆盖安徽本地及周边区域的客户需求。
从应用领域看,其产品已在化工、新能源、食品、塑料加工等多个行业落地,并与多家国内知名企业建立了长期合作。具体质保条款与售后细节,以双方合同约定为准。

八、规格参数:集中供料系统关键配置参考
| 参数项 | 说明 |
|---|---|
| 输送方式 | 正压输送 / 负压输送可选,视物料特性与车间布局而定 |
| 料仓容量 | 根据原料用量与机台数量定制,常见规格从数百升至数立方米不等 |
| 输送距离 | 单管输送距离可达数十米,具体需结合管路走向与弯头数量核算 |
| 电控系统 | 支持料位实时监测、自动启停、故障提示,可扩展中控集成 |
| 除尘配置 | 配套密闭除尘设计,降低车间粉尘,具体配置依工况而定 |
具体配置与价格需根据车间实际需求和系统规模面议,以双方沟通结果为准。
简短总结
选择集中供料系统,建议先梳理清楚自己的真实需求:车间有多少台设备、涉及几种原料、现场布局是否有特殊约束。在此基础上,重点考察厂家的技术路线、行业经验、定制化能力与售后响应速度,结合自身工况进行综合。
集中供料系统的价值,不在于设备本身有多“先进”,而在于它能否贴合你的生产流程、稳定运行、持续降低综合成本。多走访几家源头厂家,多让技术团队到现场勘查,拿到针对性的方案再决策,往往比单纯比价格更靠谱。